ASK630五轴联动:如何实现钛合金的高精度与重切削加工?
钛合金强度高、导热差、粘刀倾向明显,是典型的“难切削材料”。在航空航天结构件、能源装备和精密模具中,既要重切削去除大量余量,又要保证孔位、型面和壁厚的微米级精度,对五轴联动加工中心提出双重考验。ASK630五轴联动的解题思路,不是把“重切削”和“高精度”分开处理,而是让刚性、热稳定性和五轴工艺策略在同一套系统中协同。
ASK630五轴联动通过高刚性摆头转台、大扭矩主轴与高压冷却协同,在钛合金重切削中抑制振颤,并以热补偿和在线测量保障微米级精度,实现效率与精度兼得。
一、重切削钛合金,先解决“刚性链”
钛合金切削时径向切削力大,刀具易让工件和主轴产生微位移。ASK630五轴联动采用高刚性床身与对称立柱结构,摆头、转台和主轴形成短传动链,减少悬伸变形;大扭矩主轴在较低转速下输出稳定扭矩,配合重载滚柱导轨和预紧丝杠,使粗加工阶段可以“吃得深、走得稳”。对钛合金而言,低转速、大进给、大切深的策略比高速轻切更利于避开颤振区,而刚性不足时这一策略无法落地。ASK630通过结构刚性把切削力牢牢约束在工艺系统内,为后续精加工保留稳定基准。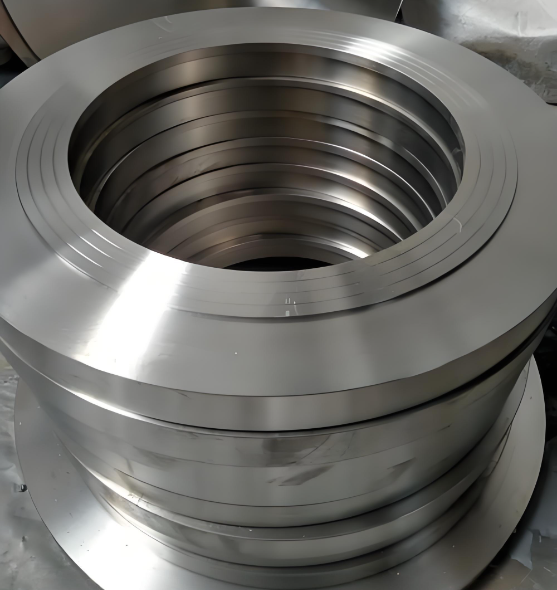 二、五轴联动让刀具姿态“避让”难加工区
钛合金零件常含深腔、窄槽和连续曲面,三轴加工容易让刀具长悬伸切削,刚性骤降。ASK630五轴联动可通过摆头与转台联动,使刀具始终以较短悬伸和合理前倾角接近切削区,减少让刀和振纹。对于叶轮、机匣类零件,五轴联动还能优化刀具路径,保持切削载荷均匀,避免局部过热和粘刀。粗加工时采用摆线铣和自适应进给,精加工时以连续小切宽、高线速度光整,既发挥重切削效率,又控制表面完整性。
三、精度保障:热补偿与在线测量闭环
钛合金切削热集中,机床热变形是精度隐形杀手。ASK630五轴联动在主轴、摆头和转台布置温度传感器,通过热误差模型实时补偿坐标漂移;配合光栅尺全闭环反馈,定位精度和重复定位精度保持稳定。加工过程中可调用在线测量系统,对关键孔位和型面抽检,测量结果反馈至数控系统修正刀补和坐标系。对需要一次装夹完成多面加工的钛合金结构件,五轴联动减少转序误差,在线测量则把“事后检验”前移为“过程控制”,使高精度不依赖反复找正。

四、冷却与刀具管理决定重切削边界
钛合金导热系数低,热量易堆积在刃口。ASK630五轴联动可配置高压内冷和微量润滑接口,高压冷却液直达切削区,既降低切削温度,又帮助排屑,减少二次切削。刀具方面,重切削选用韧性好的硬质合金或陶瓷刀具,精加工采用涂层刀具,并通过刀库管理和寿命监控避免突发崩刃。冷却、刀具与刚性三者匹配,才能让重切削参数稳定运行,而不是靠降速换安全。
五、从粗到精的工艺编排
实现钛合金高精度与重切削兼得,关键在于工艺编排:粗加工以ASK630的高刚性和大扭矩主轴快速去余量,留出均匀精加工余量;半精加工修正型面并释放应力;精加工利用五轴联动保持短悬伸和连续刀路,配合热补偿与在线测量锁定精度。对薄壁件,可采用对称切削和辅助支撑,减少让刀变形。这样,重切削不再以牺牲精度为代价,高精度也不必以低效率为前提。
ASK630五轴联动加工钛合金的核心,是把刚性、五轴姿态、热稳定性和过程测量串成一条闭环。重切削时锁住振颤,精加工时控制热变形和刀具姿态,才能在高去除率与微米级精度之间取得平衡。对追求一次装夹、高效高精的钛合金零件制造而言,ASK630五轴联动提供的是工艺系统级的解决方案,而非单一参数优化。
编辑:ROSH
审核:子路
浙江埃斯科智能装备有限公司成立于2017年,秉承高精度装备制造的工艺理念,专注于智能制造领域。我们拥有丰富的五轴机床设计与制造经验,主要产品包括高精度五轴立式联动加工中心、高精度五轴双摇臂直驱回转工作台、高端自动化夹具ROSH自定心虎钳及ROSH零点快换系统等。这些创新解决方案广泛应用于精密机械部件、航空航天工业、半导体、新能源汽车部件以及医疗器械等多个行业,并获得了众多知名企业的认可与好评。
如果您正在寻找能够提升生产效率和产品质量的专业设备供应商,欢迎访问我们的官方网站www.athletic-ask.com了解更多详情;或直接联系我们的销售团队【0571-82100288】,让我们共同探讨如何为您的业务带来更大的价值!




请先 登录后发表评论 ~