ROSH自定心虎钳|装夹刚性提升50%,重切削无振颤,刀具寿命延长40%
重切削加工中,振颤是刀具寿命最隐蔽的“杀手”。当切削力周期性波动传递到夹具—工件系统时,哪怕微米级的工件位移,都会转化为刀具刃口的反复冲击载荷,加速磨粒磨损与崩刃。许多工厂把刀具寿命短归咎于刀片材质或切削参数,却忽略了一个更上游的变量:装夹刚性是否足以在重切削载荷下“锁死”工件。ROSH自定心虎钳给出的答案是:装夹刚性提升50%以上,从振颤的源头切断刀具异常磨损的链条,实测刀具寿命延长幅度可达40%。
振颤的根源,往往不在刀具,在夹持界面
传统虎钳采用平面钳口与单侧螺杆驱动,夹紧时工件受力不均,重切削的侧向分力容易在钳口与工件之间撕开微米级的滑移间隙。这个间隙一旦形成,刀具每转一圈都会触发一次“加载—滑移—再加载”的循环,振颤由此被激发并持续放大。夹具刚性不足时,振动还会反向作用于刀具后刀面,使后刀面正压力剧烈波动,磨损速率成倍攀升。换言之,振颤不是切出来的,很多时候是“夹”出来的。
鲨鱼齿微观锁止:把刚性做进接触面
ROSH自定心虎钳的核心突破在于特殊齿形钳口——业内常称“鲨鱼齿”仿生结构。钳口表面布有齿高约0.05–0.3 mm、齿距0.3–0.5 mm的精密微齿,闭合时多齿面同步嵌入工件表层,形成多点微观锁止,产生“止退”效应。与传统平面钳口相比,抗侧向力能力提升3–5倍,装夹刚性实测提升50%以上。这意味着在重切削的侧向推力下,工件与钳口之间不再存在可滑移的“软界面”,振颤的初始扰动被直接掐灭在接触面上。
配合双螺旋同步自定心结构,两侧钳口围绕中心线对称收拢,夹持力均衡分布,重复定心精度可达±0.005 mm,长期重复精度稳定在≤±0.01 mm。对称夹持带来的另一层收益是应力均匀化:传统单向夹紧的“单边受力”被消除,工件内部的应力集中系数降至传统虎钳的约三分之一,薄壁件和难加工材料在重载下的变形风险同步下降。
从“抑振”到“延寿”:40%刀具寿命提升的传导路径
刚性提升50%的直接效果,是工件在重切削中不再成为振颤的“放大器”。ROSH虎钳底座采用整体锻造合金铸铁,经时效处理后抗压强度达600 MPa以上,一体化结构的振动衰减率较拼接式底座提升40%;钳口与底座连接处还内置高分子阻尼材料,对1000–5000 Hz的高频振动进行分子摩擦耗散,振幅降低60%以上。当切削系统不再持续承受高频交变载荷,刀具后刀面的磨粒磨损速率随之回落,刀具寿命的延长便成为刚性提升的必然结果。
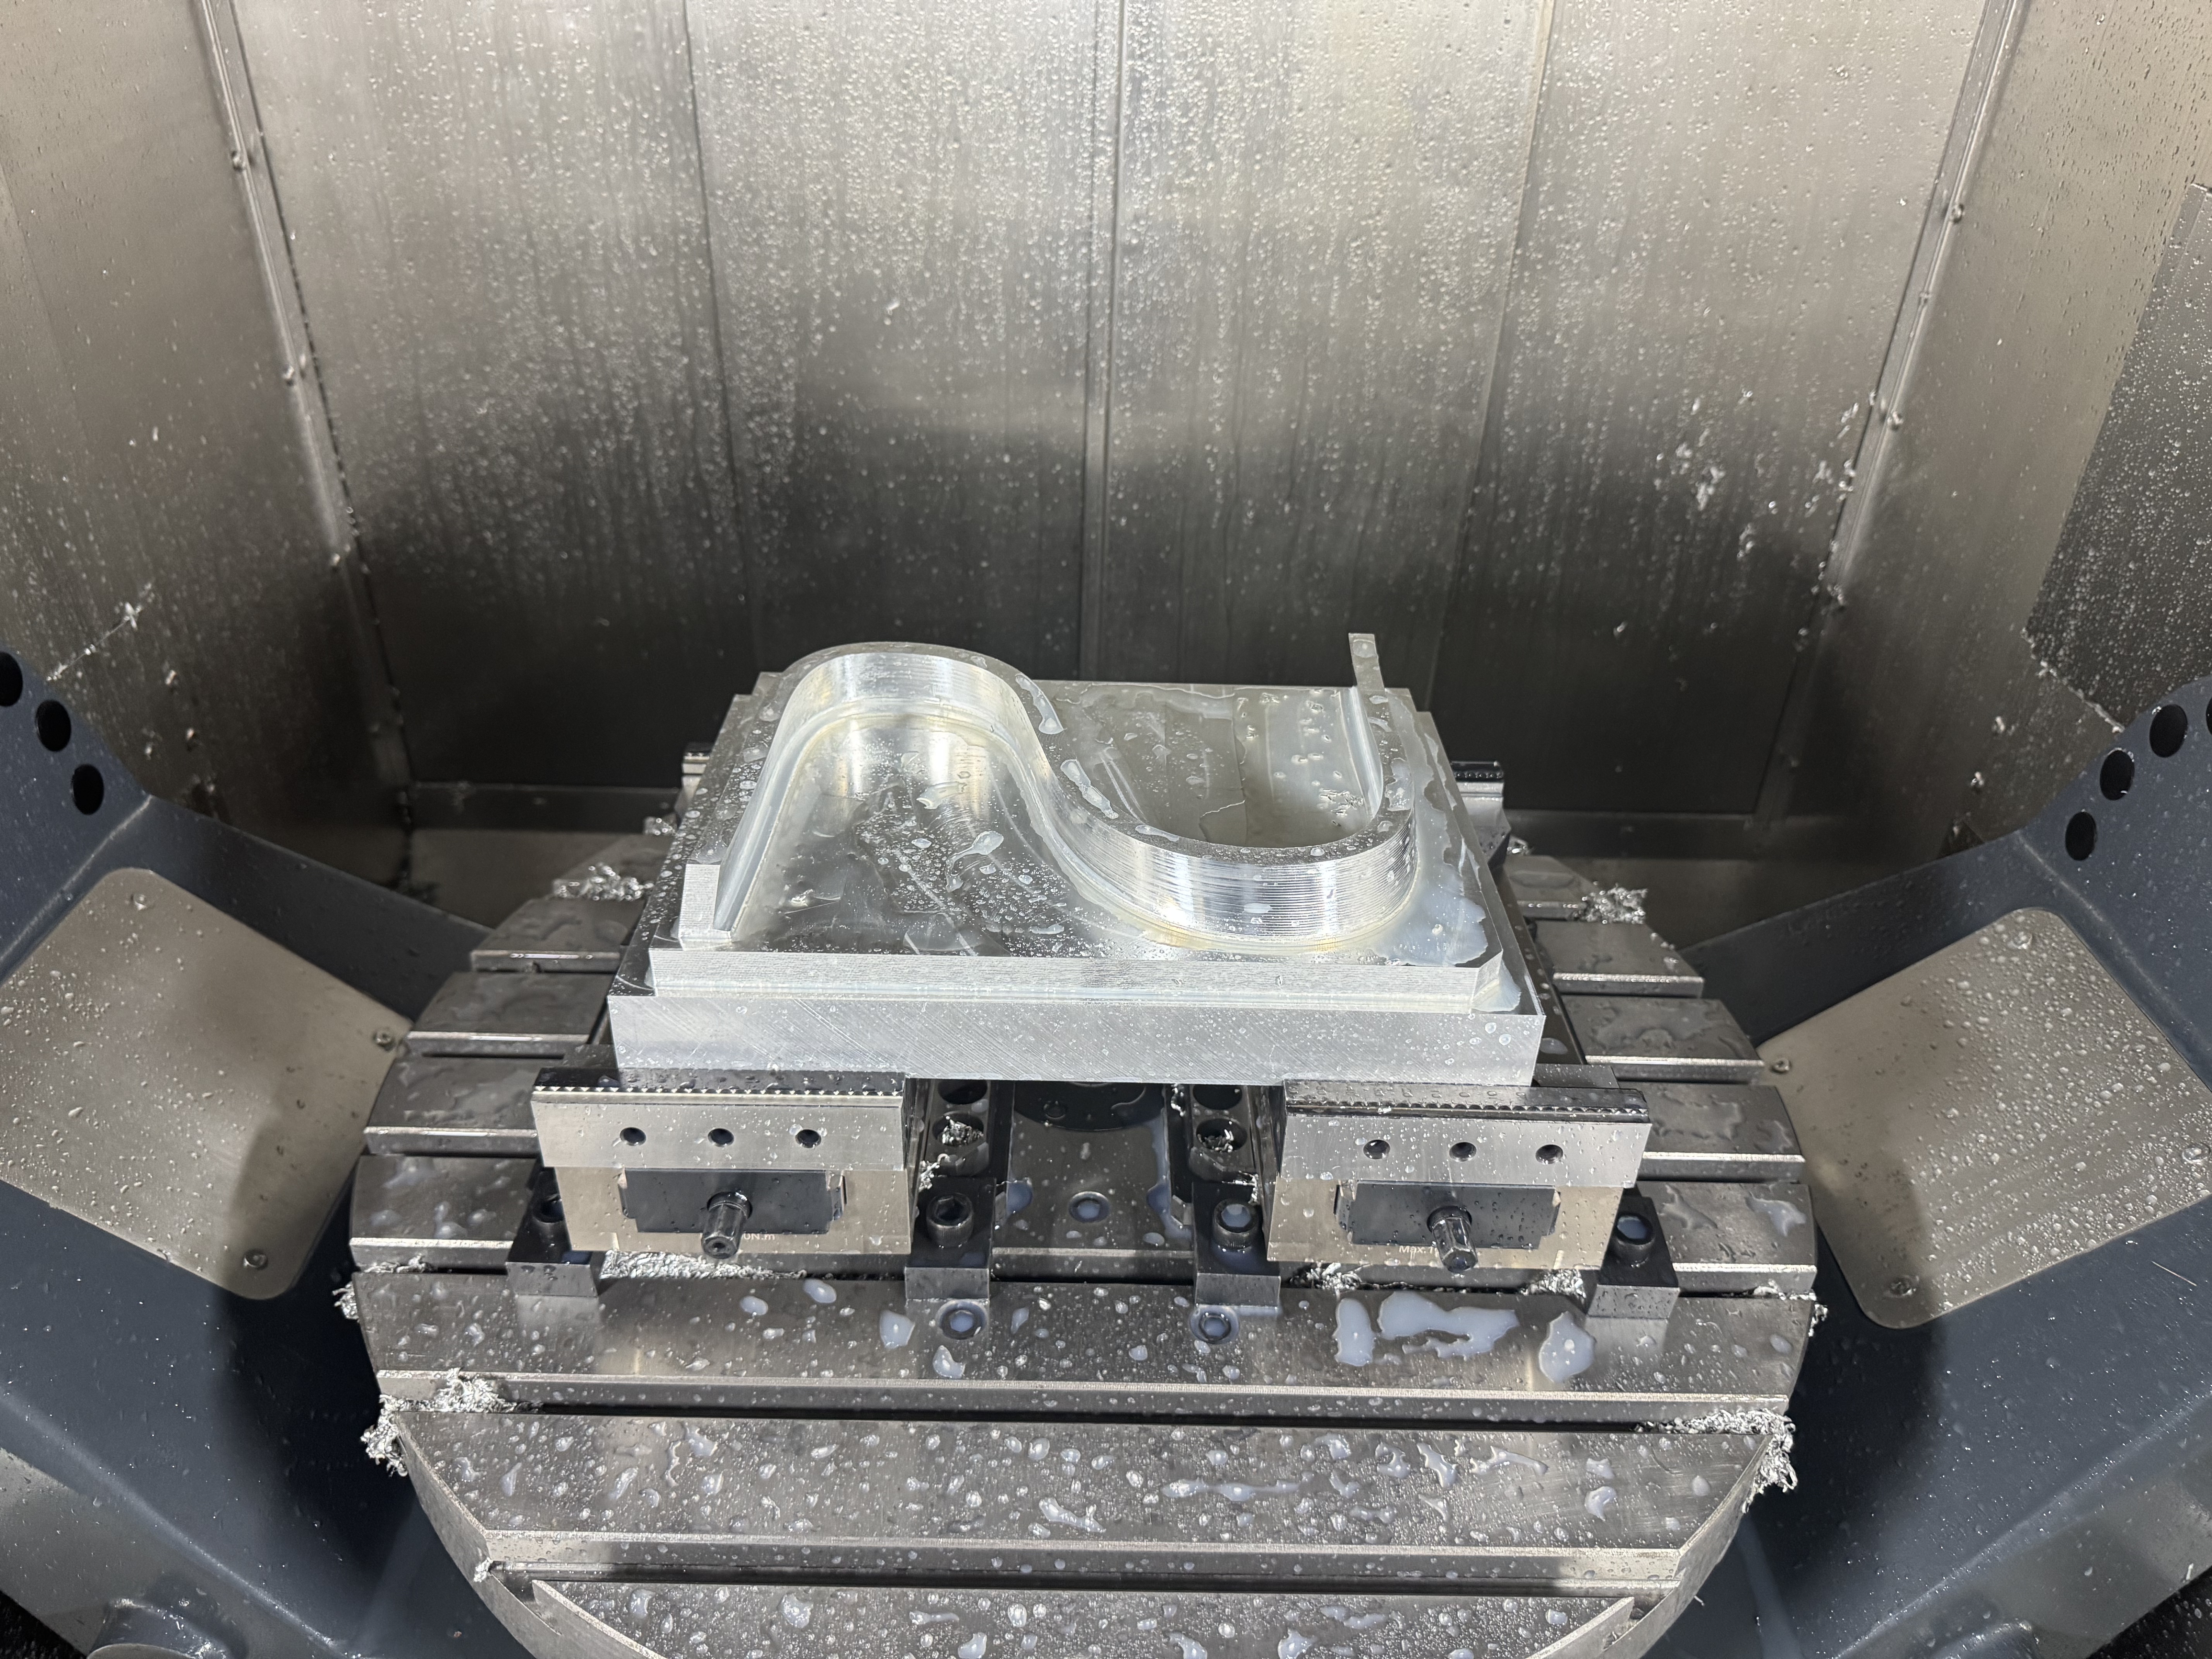
实际生产数据印证了这条传导链。某精密机械厂引入ROSH虎钳后,刀具寿命延长使换刀次数显著减少,年度刀具采购成本降低28%,废品率从5%降至0.8%。在加工钛合金等难切削材料时,即使切削速度达到150 m/min,工件振动位移仍可稳定控制在0.002 mm以内,刀具切削轨迹的一致性得到根本保障。刀具寿命延长40%,本质上是把原本被振颤“吃掉”的刃口寿命重新还给了切削过程。
谁最需要把刚性前置
ROSH自定心虎钳的价值在两类场景中尤为突出。其一是重切削与难加工材料:大型轴承座(工件重量达500 kg)镗孔圆度误差可控制在0.005 mm以内,高刚性结构确保工件在重载下无位移。其二是多工序转序与自动化产线:一次对刀即可实现同批次“盲装合格”,省去反复找正,装夹时间缩短75%以上,使刚性优势不再被辅助工时抵消。
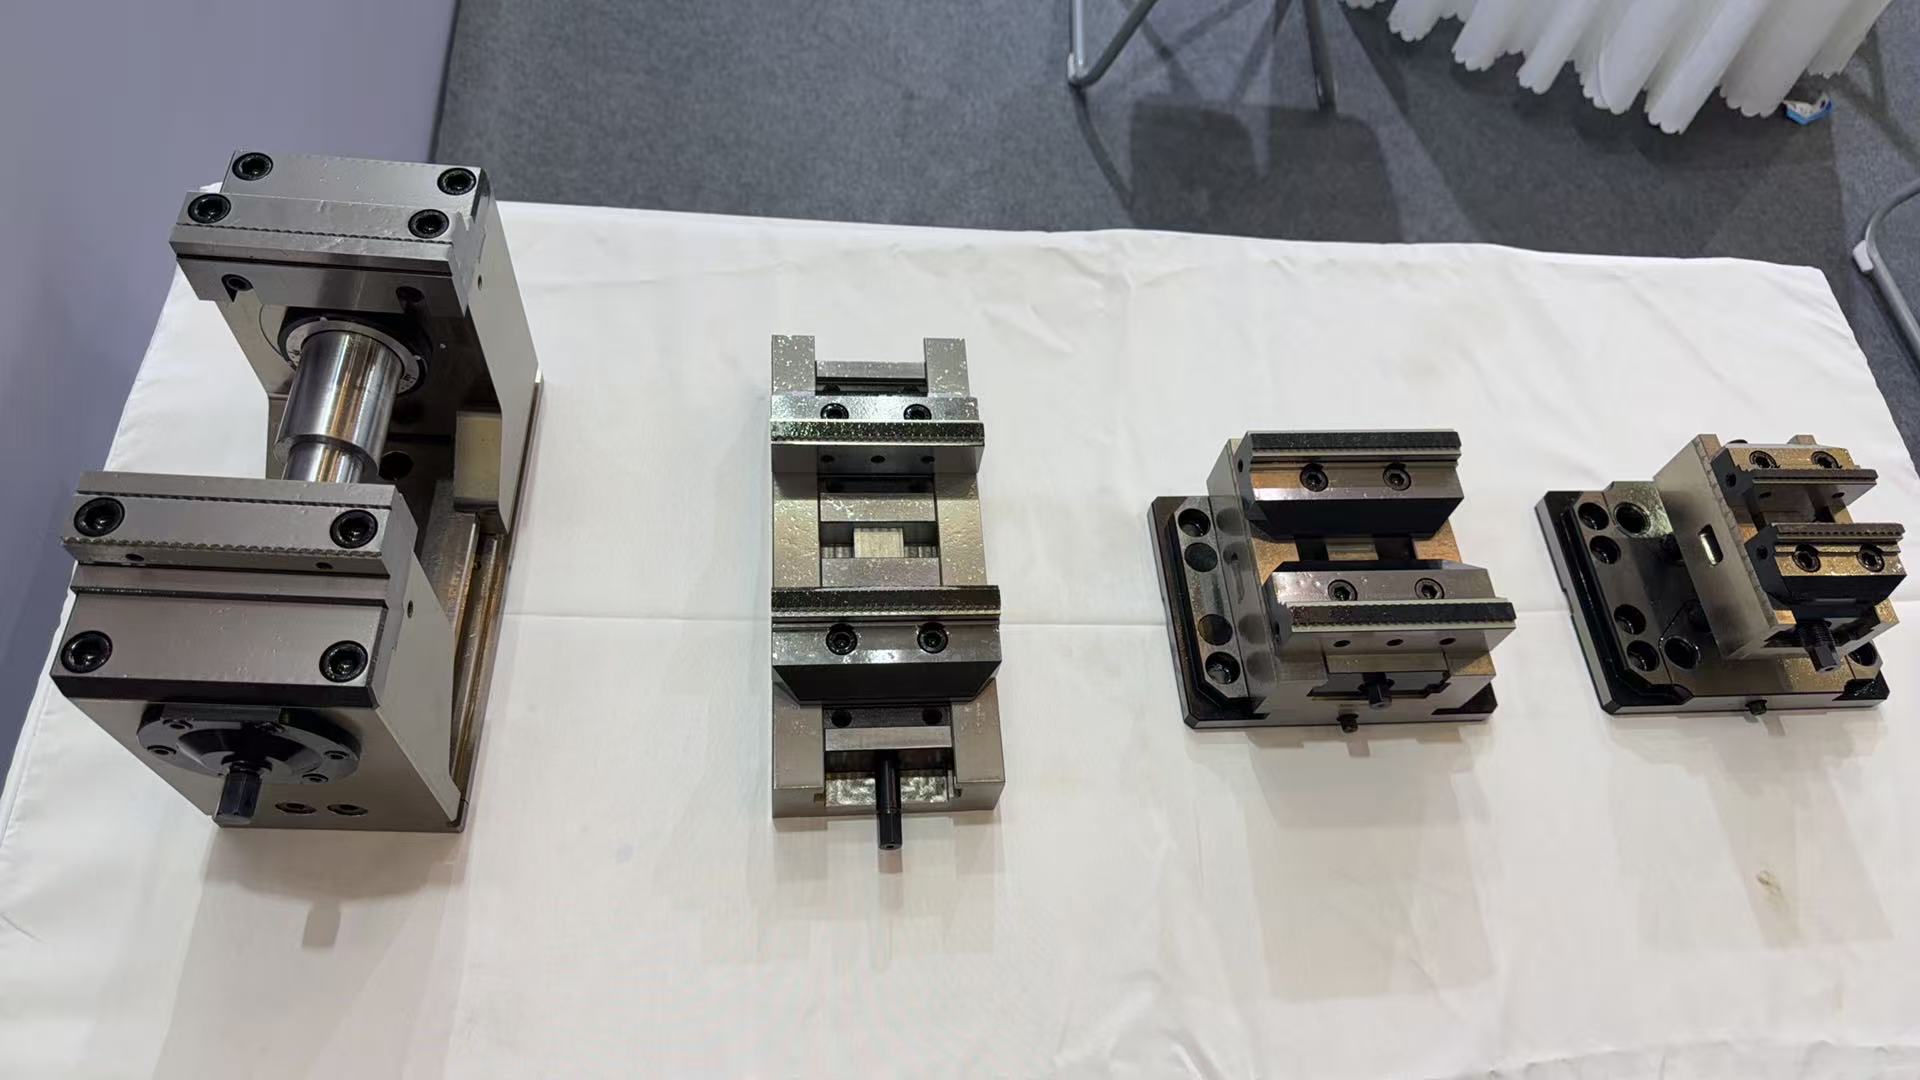
如果你的车间正在经历“刀片换得越来越勤、振纹却越来越难消”的循环,不妨把排查顺序倒过来:先看虎钳在重切削那一下,究竟有没有把工件真正锁住。ROSH自定心虎钳以50%的刚性增量、3–5倍的抗滑移能力和40%量级的刀具寿命延长,把装夹从“辅助环节”变成了重切削稳定性的第一道防线。
编辑:ROSH
审核:子路
浙江埃斯科智能装备有限公司成立于2017年,秉承高精度装备制造的工艺理念,专注于智能制造领域。我们拥有丰富的五轴机床设计与制造经验,主要产品包括高精度五轴立式联动加工中心、高精度五轴双摇臂直驱回转工作台、高端自动化夹具ROSH自定心虎钳及ROSH零点快换系统等。这些创新解决方案广泛应用于精密机械部件、航空航天工业、半导体、新能源汽车部件以及医疗器械等多个行业,并获得了众多知名企业的认可与好评。
如果您正在寻找能够提升生产效率和产品质量的专业设备供应商,欢迎访问我们的官方网站www.athletic-ask.com了解更多详情;或直接联系我们的销售团队【0571-82100288】,让我们共同探讨如何为您的业务带来更大的价值!




请先 登录后发表评论 ~